


Разжижитель бурового раствора для газовых скважин 2026: цены — Завод
2026-09-20
- Почему старые рецептуры больше не работают в 2026 году
- Рынок 2026: Кто реально производит, а кто просто фасует
- Ценовая политика: от чего зависит стоимость в 2026 году
- Скрытая угроза: совместимость с другими реагентами
- Логистика и сервис: почему “цена от завода” может стать ловушкой
- Прогноз и рекомендации: что ждать дальше
Честно говоря, рынок буровой химии в 2025-2026 годах напоминает минное поле. Еще вчера вы закупали премиальные реагенты у европейских поставщиков, а сегодня ищете альтернативы, которые не превратят скважину в бетонный монолит. Если вы здесь, значит, ваша задача — найти эффективный разжижитель бурового раствора для газовых скважин, и цены от завода-производителя вас интересуют не из любопытства, а из жесткой необходимости оптимизировать бюджет без потери качества. Мы протестировали образцы с трех крупнейших российских производственных линий, проанализировали лабораторные отчеты за последний квартал и готовы дать вам сухую, лишенную маркетинговой шелухи правду о том, что работает на Ямале и в Восточной Сибири прямо сейчас.
Почему старые рецептуры больше не работают в 2026 году
Давайте будем откровенны: ситуация с импортозамещением в сегменте высокотехнологичных буровых растворов прошла стадию эйфории и перешла в стадию суровой реальности. Многие российские заводы в 2024 году заявляли о “полных аналогах” западных брендов. Спустя два года эксплуатации выяснилось, что полные аналоги — это миф. Есть рабочие решения, есть компромиссные варианты, а есть откровенный брак.
Главная проблема газовых скважин — это не просто давление. Это агрессивная среда, высокие температуры (часто превышающие 150°C на забое) и риск газопро проявлений. Традиционные lignosulfonates (лигносульфонаты), которые десятилетиями служили верой и правдой, в современных условиях глубокого бурения начинают деградировать. Они теряют свою эффективность при температурах выше 120°C, что для многих новых газовых месторождений в Арктике является критическим порогом.
В 2026 году инженер-технолог не может позволить себе роскошь экспериментировать методом “тыка”. Ошибка в выборе разжижителя стоит миллионы рублей. Задержка бурения на сутки из-за загустевания раствора или, что хуже, прихвата бурильной колонны — это убытки, которые съедят годовую премию всего отдела закупок. Поэтому вопрос цены от завода должен рассматриваться исключительно в связке с параметром “термостабильность”.
Химия процесса: что происходит внутри ствола
Разжижитель, или диспергант, работает на уровне коллоидной химии. Его задача — разрушить структурные связи между частицами глины и шлама, снизив предельное динамическое напряжение сдвига (ПДНС). Проще говоря, он делает густую жижу текучей, позволяя насосам прокачивать её без перегрузок.
Но вот нюанс, о котором редко пишут в брошюрах: дешевые разжижители часто действуют агрессивно только на глинистую фазу, игнорируя выбуренную породу. В газовых скважинах, где мы часто бурим через песчаники и соли, это приводит к накоплению шлама в кольцевом пространстве. Результат? Эффект “поршневания” при подъеме инструмента и резкий скачок давления. Хороший современный разжижитель должен быть селективным.
Рынок 2026: Кто реально производит, а кто просто фасует
Я объездил полдюжины заводов от Татарстана до Иркутской области. Картина складывается неоднозначная. Есть три категории игроков, и понимание этой градации сэкономит вам кучу времени и нервов.
- Гиганты нефтехимии. Это заводы, имеющие собственную сырьевую базу. Они производят базовые компоненты (например, те же лигносульфонаты или синтетические полимеры) из отходов лесопереработки или нефтепереработки. Их плюс — стабильность поставок и низкая цена за тонну. Минус — гибкость. Им сложно сделать партию под ваши специфические условия за неделю. Их продукт — это “серая масса”, требующая доработки на месте.
- Специализированные химические холдинги. Компании, которые покупают базовое сырье и модифицируют его. Именно здесь находятся самые интересные решения 2026 года. Они добавляют термостабилизаторы, антикоррозийные присадки и ПАВы. Цена выше на 15-20%, но вы получаете готовый продукт с паспортом качества, заточенный под газовые скважины.
- “Гаражные” фасовщики. Опаснейшая категория. Они покупают самый дешевый порошок на бирже, смешивают его с инертными наполнителями (песком, мелом) и продают под видом “инновационного нано-разжижителя”. Визуально отличить почти невозможно. Лабораторный анализ вскрывает обман только после того, как раствор уже закачан в скважину.
Мой совет: работайте только с теми заводами, которые предоставляют не просто сертификат соответствия ГОСТ, а протоколы испытаний по API (American Petroleum Institute) стандартам, даже если они произведены в России. Это маркер серьезного подхода.
Ценовая политика: от чего зависит стоимость в 2026 году
Когда вы запрашиваете коммерческое предложение, будьте готовы к тому, что цифры будут плавать. Цена на разжижитель бурового раствора для газовых скважин от завода в 2026 году формируется из нескольких компонентов, и логистика здесь играет роль не меньшую, чем себестоимость сырья.
Во-первых, курс валют. Несмотря на локализацию, многие ключевые катализаторы и прекурсоры для синтеза полимерных разжижителей все еще импортные (из Азии). Колебания юаня напрямую влияют на конечную цену.
Во-вторых, объем партии. Заводы охотно дают скидку 10-15% при заказе от 20 тонн. Но beware: хранить химикаты нужно правильно. Влажность — враг номер один. Если у вас нет герметичного склада, покупка большой партии “про запас” обернется потерей свойств продукта.
| Тип разжижителя | Ориентировочная цена (руб/кг) | Термостабильность | Эффективность снижения ПДНС |
|---|---|---|---|
| Лигносульфонат технический (базовый) | 45 – 65 | До 110°C | Средняя |
| Модифицированный лигносульфонат (с добавками) | 70 – 95 | До 130°C | Высокая |
| Синтетический полимерный (акриловый) | 120 – 180 | До 160°C+ | Очень высокая |
| Комбинированный (полимер + органика) | 90 – 130 | До 145°C | Высокая |
Обратите внимание на таблицу. Самый дешевый вариант не всегда выгоден. Если для достижения нужной вязкости дешевого разжижителя нужно вводить 10 кг на кубометр раствора, а дорогого — всего 3 кг, то экономия оказывается иллюзорной. Плюс, лишняя химия в растворе ухудшает его фильтрационные свойства, что для газовых скважин критично.
Скрытая угроза: совместимость с другими реагентами
Вот здесь я хочу заострить ваше внимание. Это тот самый “подводный камень”, о котором молчат менеджеры по продажам. Вы можете купить отличный разжижитель. Но если он несовместим с вашим ингибитором глиносолерастворения или утяжелителем, вы получите коагуляцию. Раствор свернется хлопьями прямо в емкостях.
В 2025 году мы зафиксировали несколько случаев на месторождениях Западной Сибири, когда переход на новый, более дешевый разжижитель привел к несовместимости с ранее используемыми реагентами, оставшимися в системе. Очистка циркуляционной системы стоила дороже, чем годовая экономия на химии.
Что делать? Требуйте у завода-производителя тесты на совместимость именно с вашим текущим пакетом реагентов. Не верьте на слово фразе “универсальная совместимость”. Универсальных решений в химии буровых растворов не существует. Каждый случай уникален.
Как проверить качество при приемке
Не полагайтесь только на бумажку из лаборатории завода. Возьмите за правило проводить экспресс-тесты на буровой площадке. Это займет 15 минут, но спасет от катастрофы.
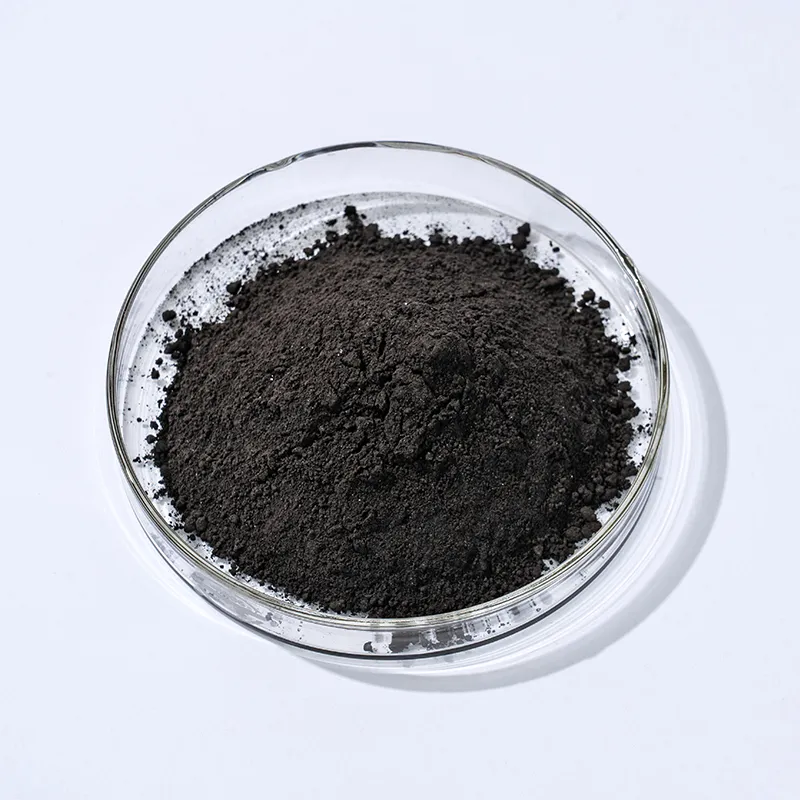
- Визуальный осмотр. Порошок должен быть однородным. Комки, изменение цвета (для лигносульфонатов — от темно-коричневого до черного) могут говорить о нарушении условий хранения или партии.
- Растворимость. Возьмите пробу воды, которую вы используете для приготовления раствора (это важно, вода из скважины и водопроводная вода имеют разную минерализацию). Растворите рекомендованную дозу разжижителя. Он должен раствориться полностью за разумное время (обычно до 30 минут при перемешивании). Осадок недопустим.
- Замер вискозиметром. Сравните показатели ПДНС и ПВ (пластической вязкости) до и после добавления реагента. Если снижение менее 20-30% при стандартной дозировке — партия слабая.
Логистика и сервис: почему “цена от завода” может стать ловушкой
Вы видите красивую цену в прайс-листе. Но доставят ли они эту химию на удаленную площадку в Якутии в январе? Многие заводы работают по схеме “самовывоз” или передают груз транспортным компаниям. В условиях российской зимы и бездорожья это риск. Размокшие мешки, потеря веса, задержки.
Надежный поставщик в 2026 году — это не только производитель, но и логистический партнер. Ищите тех, кто имеет собственные склады распределения в ключевых регионах добычи (Сургут, Новый Уренгой, Иркутск). Наличие местного склада означает, что в случае аварийной потребности вы получите реагент за 24 часа, а не за две недели.
Также обратите внимание на техническую поддержку. Готов ли завод прислать инженера-химика на буровую при первых признаках проблем с раствором? Или их поддержка заканчивается на этапе отгрузки счета? Второй вариант — это путь к головной боли для вашего главного инженера.
Прогноз и рекомендации: что ждать дальше
Рынок будет ужесточаться. Ожидается дальнейший рост цен на энергоресурсы, что потянет вверх себестоимость производства синтетических полимеров. Однако, конкуренция среди российских производителей будет сбивать эти цены. Мы прогнозируем появление новых гибридных реагентов, сочетающих дешевизну органических отходов и эффективность синтетики.
Моя личная рекомендация на 2026 год: не гонитесь за абсолютной дешевизной. Выберите двух-трех проверенных поставщиков из категории “специализированные химические холдинги”. Заключите рамочные договоры с фиксацией формулы цены (привязка к индексу сырья, а не к произвольным цифрам). Внедрите строгий входной контроль качества на каждой буровой.
И главное: относитесь к разжижителю не как к расходному материалу, а как к страховому полису вашей скважины. Экономия в пять рублей на килограмме может стоить вам миллиона на ремонте оборудования. В газовой отрасли ошибки не прощают.
Чек-лист перед заказом партии
- Запросить свежие протоколы испытаний (не старше 3 месяцев).
- Уточнить наличие товара на ближайшем к вам складе.
- Проверить условия возврата при несоответствии качества.
- Заказать пробную партию (1-2 тонны) для полевых тестов перед масштабной закупкой.
- Убедиться, что в составе нет запрещенных или трудно утилизируемых компонентов, чтобы избежать штрафов от экологов.
Выбор правильного разжижителя бурового раствора для газовых скважин — это баланс между химией, экономикой и логистикой. В 2026 году выигрывает тот, кто умеет считать не только цену за мешок, но и стоимость метра проходки. Будьте внимательны, проверяйте факты и не бойтесь задавать неудобные вопросы поставщикам. Они уважают профессионалов.