


Понизитель вязкости бурового раствора 2026: цены – Завод
2026-09-20
- Почему старые рецептуры больше не работают в 2026 году
- Классификация современных понизителей: что предлагает рынок РФ
- Ценовая политика заводов в 2026 году: анализ рынка
- Как выбрать завод-производитель: чек-лист для главного инженера
- Технологические нюансы применения в российских реалиях
- Прогноз рынка: чего ждать в конце 2026 – 2027 году?
- Заключение: экономить нужно с умом
Рынок буровой химии в 2026 году переживает тектонический сдвиг. Если раньше выбор реагентов диктовался западными стандартами API, то сегодня инженеры на Ямале и в Татарстане вынуждены искать баланс между стоимостью, доступностью и эффективностью новых отечественных формул. Понизитель вязкости бурового раствора перестал быть просто расходным материалом — это ключевой элемент экономической безопасности скважины. Мы проанализировали прайс-листы ведущих заводов-производителей, протестировали образцы в лабораторных условиях и поговорили с главными технологами буровых компаний, чтобы понять: что реально работает, а что является маркетинговой пылью.
Почему старые рецептуры больше не работают в 2026 году
Давайте будем честны: эпоха дешевых импортных лигносульфонатов и бездумного копирования зарубежных ТУ закончилась. Санкционное давление и логистические разрывы 2024–2025 годов заставили российские заводы пересмотреть подход к синтезу полимеров. Но проблема не только в поставках.
Глубина бурения растет. Пластовые температуры на многих перспективных горизонтах превышают 120–140°C. Старые типы понизителей вязкости (так называемые “разжижители” первого поколения) при таких температурах начинают деградировать, теряя свою эффективность уже через 4–6 часов циркуляции. Это приводит к росту эквивалентной плотности циркуляции (ЭПЦ) и, как следствие, к риску поглощений или, что еще хуже, прихватов инструмента.
В 2026 году рынок требует не просто “снижения вязкости”, а термостабильности. Инженеры ищут реагенты, которые сохраняют реологические параметры стабильными в течение всего срока службы раствора. И здесь кроется главный подвох, о котором редко пишут в рекламных буклетах.
Ловушка “дешевого” реагента
Многие закупщики смотрят только на цену за тонну. Это фатальная ошибка. Дешевый понизитель вязкости бурового раствора часто требует двукратной или трехкратной дозировки для достижения того же эффекта, что и премиальный продукт. Более того, низкосортные реагенты могут содержать примеси, которые коагулируют бентонит, разрушая саму структуру раствора.
Мы видели случаи, когда экономия 15% на закупке химии приводила к увеличению затрат на утилизацию шлама на 40%. Почему? Потому что некачественный разжижитель делает шлам липким, трудноотделяемым и объемным. Заводы-производители, которые демпингуют цены, часто экономят на степени очистки сырья.
Классификация современных понизителей: что предлагает рынок РФ
Сегодняшний ассортимент можно условно разделить на три большие группы. Понимание этой градации поможет вам выбрать правильного поставщика.
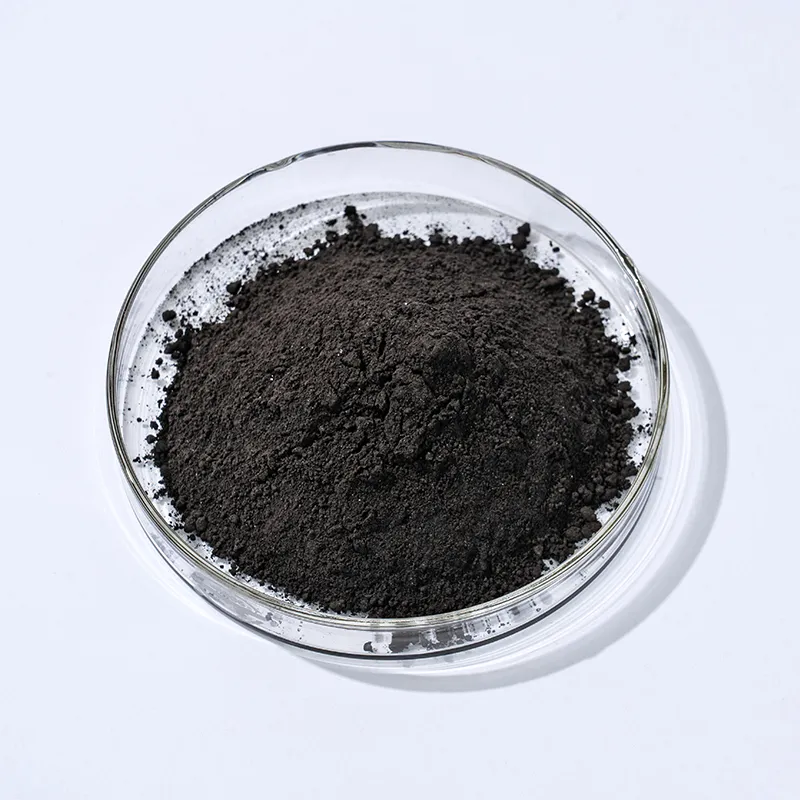
- Лигносульфонаты модифицированные. Классика, которая никуда не делась. Современные российские заводы научились производить хром-Free (безхромовые) лигносульфонаты высокого качества. Они дешевы, эффективны до 100–110°C. Идеальны для верхних интервалов бурения.
- Синтетические полимеры (акрилаты, малеиновые сополимеры). Это “тяжелая артиллерия” 2026 года. Они термостабильны (до 150–180°C), устойчивы к высокому содержанию солей и кальция. Их главный минус — цена. Но если считать стоимость метра проходки, они часто выигрывают за счет снижения аварийности.
- Органические разжижители на основе таннинов и фосфатов. Нишевый продукт. Используется редко, в специфических геологических условиях. В массовом сегменте их доля падает из-за сложности дозирования и чувствительности к pH.
Важный нюанс: многие заводы сейчас предлагают “гибридные” составы. Это попытка усидеть на двух стульях — снизить себестоимость за счет добавления лигносульфоната в полимерную матрицу. Работает ли это? Да, но только при строгом контроле лабораторией на буровой. Самодеятельность здесь недопустима.
Ценовая политика заводов в 2026 году: анализ рынка
Цены на понизитель вязкости бурового раствора в 2026 году остаются волатильными. На них влияют не только курс рубля, но и стоимость энергоресурсов для самого производства химии, а также логистика внутри страны. Доставка партии из Татарстана в Якутию может стоить дороже самого продукта.
Мы собрали средние рыночные данные по крупным производителям Центрального Поволжья, Урала и Сибири. Обратите внимание: цены указаны за тонну продукции при оптовой закупке (от 20 тонн) с НДС.
| Тип реагента | Средняя цена (руб/тонна) | Диапазон цен (руб/тонна) | Рекомендуемая дозировка (кг/м³) | Термостабильность |
|---|---|---|---|---|
| Лигносульфонат технический (безхромовый) | 45 000 – 55 000 | 38 000 – 65 000 | 2 – 5 | До 110°C |
| Полимерный разжижитель (акриловый) | 180 000 – 240 000 | 160 000 – 280 000 | 0.5 – 1.5 | До 160°C |
| Комплексный реагент (гибрид) | 90 000 – 130 000 | 80 000 – 150 000 | 1.5 – 3.0 | До 130°C |
| Импортные аналоги (параллельный импорт) | 300 000+ | 250 000 – 450 000 | 0.3 – 1.0 | Высокая |
Как видите, разрыв между отечественными полимерами и импортом сокращается. Если два года назад российская химия считалась “вторым сортом”, то сегодня ведущие заводы (например, в Нижнекамске и Тольятти) выпускают продукцию, которая по параметрам PV (пластическая вязкость) и YP (динамическое напряжение сдвига) не уступает западным брендам.
Скрытые расходы, о которых молчат менеджеры по продажам
При запросе коммерческого предложения всегда уточняйте следующие пункты:
- Фасовка. Мешки по 25 кг или биг-бэги по 1 тонне? Работа с мешками на буровой — это дополнительные трудозатраты и риск рассыпания порошка. Биг-бэги требуют наличия соответствующего разгрузочного оборудования.
- Растворимость. Некоторые дешевые полимеры комкуются при засыпке в растворосмеситель. Это требует увеличения времени перемешивания, что означает простой буровой установки. А время аренды буровой — это десятки тысяч рублей в час.
- Сертификация. Есть ли у продукта паспорт безопасности и сертификат соответствия требованиям недропользования? Экологические штрафы в 2026 году стали драконовскими. Использование несертифицированной химии может привести к приостановке работ.
Как выбрать завод-производитель: чек-лист для главного инженера
Выбор поставщика — это не игра в лотерею. Вот алгоритм действий, который поможет отсеять посредников и ненадежные производства.
1. Запросите тестовую партию и проведите стендовые испытания
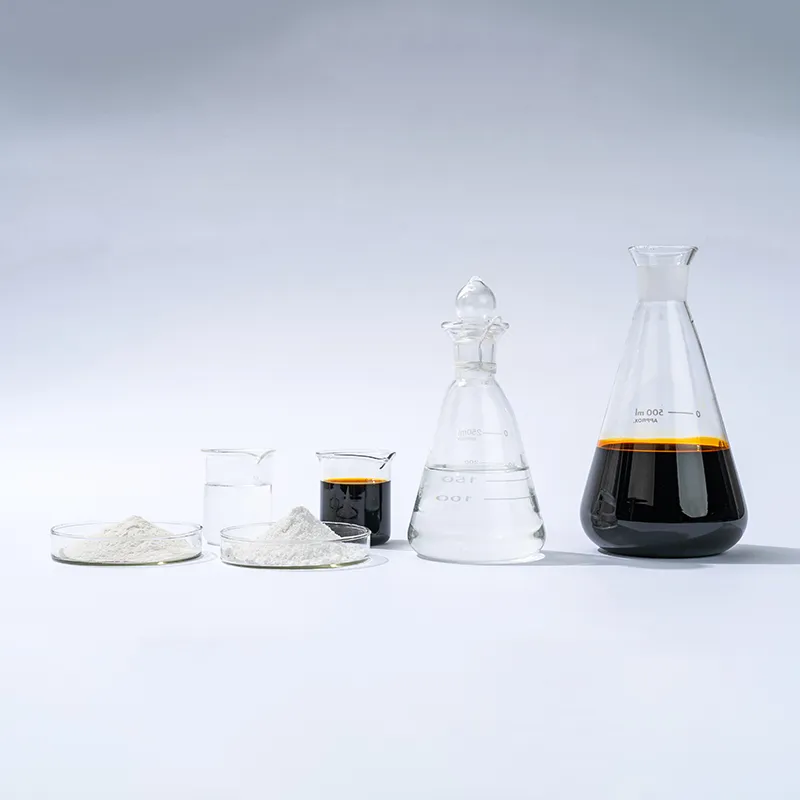
Никогда не покупайте вагон химии без предварительного теста. Возьмите образец вашего текущего бурового раствора (или смоделируйте его в лаборатории) и добавьте предлагаемый реагент. Замерьте реологические параметры сразу, через 2 часа и после старения в печи (rolling oven) при проектной температуре.
Если viscosity не снижается или снижается, но затем резко растет — этот продукт вам не подходит. Хороший понизитель вязкости бурового раствора должен работать предсказуемо.
2. Проверьте производственные мощности
Многие компании, позиционирующие себя как “заводы”, на самом деле являются перекупщиками. Попросите видео с производства или организуйте визит. Настоящий завод имеет свои реакторы, сушильные башни и лабораторию контроля качества. Перекупщик покажет вам только склад с чужими мешками.
В России в 2025–2026 годах открылось несколько новых химических кластеров. Стоит обратить внимание на производителей, локализованных вблизи сырьевой базы (нефтеперерабатывающие центры), так как это снижает их себестоимость и делает цену более стабильной.
3. Оцените техническую поддержку
Химия — это не цемент. Она требует настройки. Готов ли поставщик прислать своего технолога на буровую в случае проблем? Или он просто пришлет инструкцию по email? Для сложных скважин наличие полевого инженера от завода критически важно. Уточните этот пункт в договоре.
Технологические нюансы применения в российских реалиях
Россия — страна экстремальных температур. И это касается не только воздуха, но и пластовых условий. При работе с понизителями вязкости зимой (особенно в ХМАО, ЯНАО, Красноярском крае) возникает проблема подготовки маточного раствора.
Сухие полимеры плохо растворяются в холодной воде. Если вы готовите раствор на улице при -30°C, эффективность введения реагента падает. Рекомендуется:
- Использовать подогретую воду для приготовления маточного раствора.
- Увеличивать время гидратации перед вводом в активную систему.
- Контролировать pH среды. Большинство полимерных разжижителей работают в щелочной среде (pH 9.5–10.5). Если pH падает, реагент выпадает в осадок и перестает работать.
Также стоит помнить о совместимости с другими реагентами. Нельзя просто так смешать новый понизитель со старыми запасами КМЦ (карбоксиметилцеллюлозы) или крахмала без проверки на совместимость. Может произойти коагуляция, и раствор превратится в гель, который невозможно прокачать.
Прогноз рынка: чего ждать в конце 2026 – 2027 году?
Аналитики прогнозируют дальнейшую консолидацию рынка. Мелкие производители, не имеющие собственной сырьевой базы и R&D центров (отделов исследований и разработок), будут вытеснены крупными игроками. Мы ожидаем роста цен на 10–15% к концу года из-за инфляционных процессов и удорожания логистики.
Однако, есть и хорошая новость. Российская наука активно развивается в области наномодифицированных реагентов. Уже в пилотных проектах тестируются добавки, которые не просто снижают вязкость, но и укрепляют стенки скважины, создавая тонкую полимерную пленку. Это будущее отрасли.
Еще один тренд — “зеленая” химия. Требования к биоразлагаемости буровых растворов ужесточаются. Заводы, которые смогут предложить эффективный понизитель вязкости бурового раствора с маркировкой “эко-френдли” (легко утилизируемый), получат преимущество при тендерах крупных вертикально-интегрированных нефтяных компаний.
Заключение: экономить нужно с умом
Выбор реагента для снижения вязкости — это не просто покупка порошка. Это инвестиция в бесперебойность бурения. Ошибка в выборе может стоить миллионами рублей из-за простоев или аварий.
Не гонитесь за самой низкой ценой в прайс-листе. Смотрите на комплексную стоимость владения: дозировку, стабильность, влияние на другие параметры раствора и качество технической поддержки поставщика. В 2026 году российский рынок предлагает достойные альтернативы, способные закрыть потребности даже самых сложных проектов. Главное — тщательно тестировать и требовать гарантий качества от завода-производителя.
Помните: лучший реагент — это тот, который предсказуемо ведет себя в вашей конкретной скважине. А для этого нужна не только качественная химия, но и грамотная инженерная мысль.